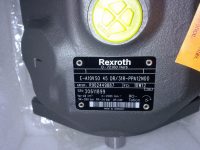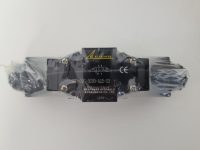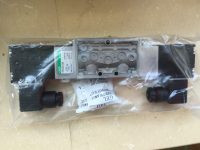
毓能自动化整理的是力士乐液压阀安装前的油路接口确认与清洁准备。现场更换或液压站复装时,应按实际型号资料和系统原理图核对P、T、A、B及先导、泄油口,并检查安装面、O形圈、管路和油液状态。不能凭旧阀位置或外观接管,以免混接、渗漏或阀芯卡滞;装配后宜先低压低速试运行。具体参数仍以对应型号资料为准。
现场换阀时,最容易犯的错不是螺栓没拧紧,而是觉得“新阀和旧阀长得差不多,照原来的管子接回去就行”。液压阀能装上,只说明安装尺寸大致合适;油口功能、阀芯机能和泄油路径是否一致,才决定它能不能正常工作。
尤其是带先导控制、外泄油或特殊阀芯机能的力士乐液压阀,接错一根管,轻则动作迟缓、发热,重则执行元件方向异常,甚至在启动瞬间出现压力冲击。所以,管路没有确认之前,不要急着拆旧阀,更不要靠通油试错。
先核对完整型号,再看油口
阀体上的品牌和外观只能作为线索,真正需要确认的是完整型号。应把新阀型号、系统原理图、阀体油口标识和安装资料放在一起看,重点确认阀芯机能、控制方式以及安装面形式。
常见方向阀会标出P、T、A、B几个油口:P通常接压力油,T通常回油箱,A、B接油缸或液压马达的两个工作腔。但“通常”不能代替确认。不同型号、不同结构的阀,油口位置和内部连通关系可能不同;同样是四通阀,中位机能不同,系统停机时的油路状态也不同。
如果阀上还有X、Y、L等接口,就要格外谨慎。这些往往与先导供油、先导回油或泄油有关。它们不能因为看起来像回油口,就直接并到主回油管上。某些阀件对回油背压有要求,泄油路径不畅时,阀芯可能受背压影响,表现为换向不彻底、控制不稳,或者密封部位寿命缩短。
一个实用的做法是:拆管前给旧管路做标记,同时把每根管的去向写清楚。标记只能帮助复装,不能替代型号资料。新阀到位后,仍要按图逐项确认。
接口检查,别漏掉安装面与接头
油口功能确认后,还要检查阀块安装面。孔位对得上,并不代表密封一定可靠。安装面上的划痕、毛刺、锈蚀和磕碰,都可能让O形圈在升压后慢慢渗油。阀块如果刚加工过,孔道边缘还要留意有没有未清理的切屑。
接头和管路也不能只看“能不能拧进去”。螺纹规格、密封结构、额定压力和通径都要对应。把不同密封形式的接头硬凑在一起,开始时也许不漏,经过几次压力波动后往往就出问题。
对于先导油和泄油管,除了接口匹配,还应看回路是否通畅、是否存在不必要的节流和急弯。泄油管不是普通回油管的替身。遇到型号资料明确要求低背压回油或独立回油时,应按要求处理,不能为了省一根管子而简化。
清洁不是擦一下外表面
很多阀在装上后不久出现卡滞,原因并不在阀本身,而在系统内部残留的污染物。新阀拆包后,防尘塞应尽量在准备接管时再拆掉,不要提前敞口放在工作台上。
安装面、密封槽和接口周边,应使用干净、不掉纤维的材料清理。棉絮、细砂、密封胶碎屑看似不起眼,进入精密配合的阀芯间隙后就可能带来麻烦。尤其是比例阀、先导阀或对响应要求较高的阀件,对油液和装配清洁更敏感。
管路和阀块是另一个重点。经过焊接、切割、打磨或长期维修的管路,内部可能有焊渣、氧化皮和金属屑;新加工阀块的孔道里也可能残留切屑。这些残留物不能指望靠新装的阀件“扛过去”。该冲洗的管路要冲洗,该更换的污染油液要处理,过滤器状态也应一并检查。
不要拿高压气枪直接对着敞开的阀口猛吹。这样做未必能把杂物吹走,反而可能把颗粒推入内部深处。清洁的原则很简单:污染物要带离系统,而不是从一个角落赶到另一个角落。
O形圈装得对,比拧得紧更重要
阀件装配时,O形圈经常被忽视。规格不对、漏装、装偏、扭曲,或者安装时被阀体边缘挤伤,都会造成外漏。装配前应确认密封件的尺寸和材质与阀型、油液相容;密封槽内不能有硬颗粒和毛刺。
阀体落到阀块安装面时,应尽量平稳,不要斜着压下去。必要时可按现场工艺在密封件表面薄涂清洁且兼容的液压油,帮助密封圈就位。紧固螺栓应按规定顺序均匀拧紧,扭矩则以该型号安装资料为准。靠一味加大扭矩解决渗漏,通常只会把问题从密封圈转移到螺纹或阀体受力上。
通油后先低压检查
所有管路接好后,不建议直接满压运行。先确认残余压力已经释放、油箱液位正常、过滤器和管路固定无误,再以低压低速方式试运行。
这一步重点看四件事:执行元件动作方向是否正确,阀块和接头是否渗漏,换向是否干脆,回油是否有异常噪声或发热。若出现动作反向、换向迟缓、油温快速上升等情况,应先停机复核油口和回油路径,而不是继续提高压力反复试。
液压阀安装前多花十几分钟核对接口、处理清洁,往往能省掉后面数小时的拆装和排故。对这类精密元件来说,先把油路认清、把污染挡在阀外,才是最稳妥的安装方式。