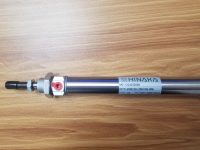
毓能自动化围绕嘉刚小液压油缸在自动化设备中的应用与设计变化,聚焦紧凑空间内的夹紧、定位与短行程推送。选型应结合实际推拉力、行程节拍、油口及管路方向、杆端连接和外部导向条件,高频工位还需匹配控制阀与供油能力。小油缸不能直接承担持续侧载或偏心负荷,旧设备改造后仍应核对安装基准、限位和维护空间。
自动化设备越做越紧凑,留给执行机构的空间往往最先被挤压。尤其是治具、检测台和输送线的局部工位:一侧要放夹具和导轨,另一侧要留传感器、油管和维修位置,普通尺寸的油缸即使出力合适,也未必装得进去。嘉刚小液压油缸在这类场景里常被用来完成夹紧、顶推、止挡、定位和短距离压合。
不过,小油缸并不是把原来的缸径缩小就能直接替换。设备动作能跑起来,只说明安装关系勉强成立;要连续跑几个月,负载方向、管路、阀控和导向都得重新算一遍。
它更适合处理哪些动作
在电子装配夹具里,油缸行程通常不长,重点是把工件压稳、把定位销推出,或者在检测前完成一次可靠锁紧。这时小液压油缸的优势很直观:安装长度短,输出力集中,能藏进夹具底板或侧板的有限空间内。
包装和分拣设备里的情况略有不同。止挡机构、分流挡板或推送件要跟着节拍反复动作,油缸不仅要推动机构,还要承受工件撞击带来的瞬时反力。这里不能只看“能不能推得动”,还要看末端是否有余量处理冲击。节流调得过急,挡板到位时会砸出声响;调得过慢,整条线的节拍又会被拖住。
机加工夹具、焊接夹具和检具中,小油缸常与杠杆、压板或浮动支撑结构配合。油缸本身只走一段短行程,但通过机构把这段行程换成夹紧力或压紧位移。这样的设计能把执行件藏在工装内部,不过机构的传力比、铰点间隙和压板刚度必须一起考虑。油缸出力够,不代表工件端真正得到足够且均匀的夹持力。
设计变化,往往从安装面开始
过去做一套夹具,工程师常先确定油缸型号,再围着它安排板件和管路。现在的紧凑设备更常见的做法是反过来:先把工件、导轨、传感器和换模空间定下来,再给油缸留出安装窗口。
这种变化带来几个很实际的问题。第一是油口方向。油缸能塞进机构,不等于接头也能拧上;如果油管从狭窄夹缝里折出去,装配时看着没问题,后面换接头、排气或查漏就很麻烦。第二是杆端连接。内螺纹、外螺纹、销孔或浮动接头各有适用场合,连接方式没有选对,运动中稍有不同轴,就会把侧向力传给活塞杆和密封件。
还有一个容易被忽略的点是工具空间。小油缸节省的是设备内部尺寸,不应把节省出来的空间全部占满。至少要留出拆接头、松固定螺钉和观察漏油的位置。很多改造项目的停机时间,最后不是耗在换油缸上,而是耗在拆不开周边零件上。
出力和速度要分开看
液压缸的理论推力与有效受压面积、系统压力有关,但自动化工位里真正需要核对的是实际夹持力或实际推动力。机构存在摩擦,压板和连杆存在传力损失,回程侧的有效面积也通常与推出侧不同。只按缸径挑型号,很容易出现推出够力、回程偏慢,或者保压时夹紧力不足的情况。
速度同样不能只靠把流量调大解决。短行程小油缸在高频工位上动作很快,阀的响应、油管容积、节流位置和末端缓冲都会放大影响。常见的现场表现是:空载时动作漂亮,一带工件就开始爬行;刚调机时节拍正常,连续运行后油温升高,动作时间逐渐拉长。
比较稳妥的办法,是先从负载、行程和目标节拍推算出所需流量,再结合阀组和管路做小范围调试。节流阀不是用来掩盖选型不足的。若工位需要重复定位,传感器的安装位置和机械限位也应保留调整余量,别把到位判断完全压在油缸行程误差上。
小型化不等于可以省掉导向
小液压油缸最怕的不是缸径小,而是被当成导轨使用。比如推板离活塞杆很远、工件受力偏在一侧,或滑块本身没有足够刚度,侧向力会通过杆端持续作用到缸内。开始时动作仍能完成,时间一长就可能出现活塞杆表面磨痕、密封渗油、动作发卡等问题。
遇到偏载或悬臂负载,外部导轨、滑台或导向销应承担运动精度和侧向力,油缸只负责提供直线推拉力。这个分工看似多了一组零件,却能把后期的故障率压下来。尤其是在检具压合和输送止挡场景中,导向是否独立,往往决定了机构能否长期保持重复精度。
旧设备改造更要先看边界条件
把原有气缸换成小液压油缸,或者把旧油缸替成更紧凑的型号,是非标改造里很常见的需求。改造前应先确认原机构是否真的需要液压力:如果只是轻载、快速、长行程的往复动作,气动方案可能更省事;如果需要较高夹持力、较小体积或较稳定的保压,液压方案才更合适。
确定改用小油缸后,至少要复核安装孔距、杆端高度、行程两端的位置、油口干涉和负载方向。还应检查液压站是否有足够的流量和压力余量,现有阀组能否满足动作顺序。只换执行件、不看回路,常常会把原来没有的速度不均和压力波动带进设备。
日常使用中,动作变慢、到位抖动、保压下降和接头周边油迹,都是值得尽早处理的信号。油液清洁度、空气混入和杆端松动,往往比油缸本体损坏更早出现。把油口、管路和型号做好标识,并留出检修路径,后面一次简单的维护就不会演变成整套夹具拆解。
嘉刚小液压油缸放在自动化设备里,解决的并不只是“空间不够”的问题。真正有效的设计,是让油缸、导向、阀组、传感器和机构受力各自做该做的事。这样做出来的工位未必最省零件,但在连续生产时更少需要靠反复调节去维持。