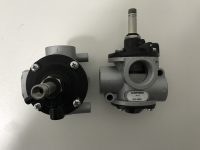
毓能自动化梳理了贺德克电磁换向阀在机床液压夹紧中的运用,改善动作节拍应先区分电气等待、阀切换和液压缸运动耗时。选型需核对阀芯机能、实际流量与回油背压,并在冷机、热机及实际负载下验证。压力和位置反馈可帮助判断动作衔接,不能随意缩短确认时间。换阀能否提升工业生产效率,取决于油路、负载和控制时序是否匹配。
一套液压夹具完成夹紧后,加工程序还在等待;液压缸已经退回,下一件工件却迟迟不能进入。遇到这类节拍问题,换向阀很容易成为被怀疑的部件。不过,等待可能来自程序延时,也可能来自压力建立缓慢、回油受阻,或者传感器没有及时给出信号。先分清时间耗在哪里,才知道贺德克电磁换向阀该怎样配合设备工作。
电磁换向阀接受电气指令后改变油路通断,使液压缸伸出、退回,或让回路进入相应的中间状态。它能否帮助设备提速,要结合执行机构、供油能力和动作顺序来判断。
先把一个动作拆开看。
以机床液压夹紧工位为例,一次夹紧可以分为发出指令、阀切换、液压缸运动、接触工件、压力建立以及夹紧确认。阀的切换只是其中一段。
调试时,可以记录控制指令、压力信号和位置反馈出现的时刻。如果指令本身发出得晚,应检查程序里的等待条件;如果指令已经到达,液压缸仍迟迟不动,则要继续检查电气驱动、供油和换向回路。液压缸到位后压力上升缓慢,又是另一类问题,需要检查泄漏、供油能力和夹紧过程。
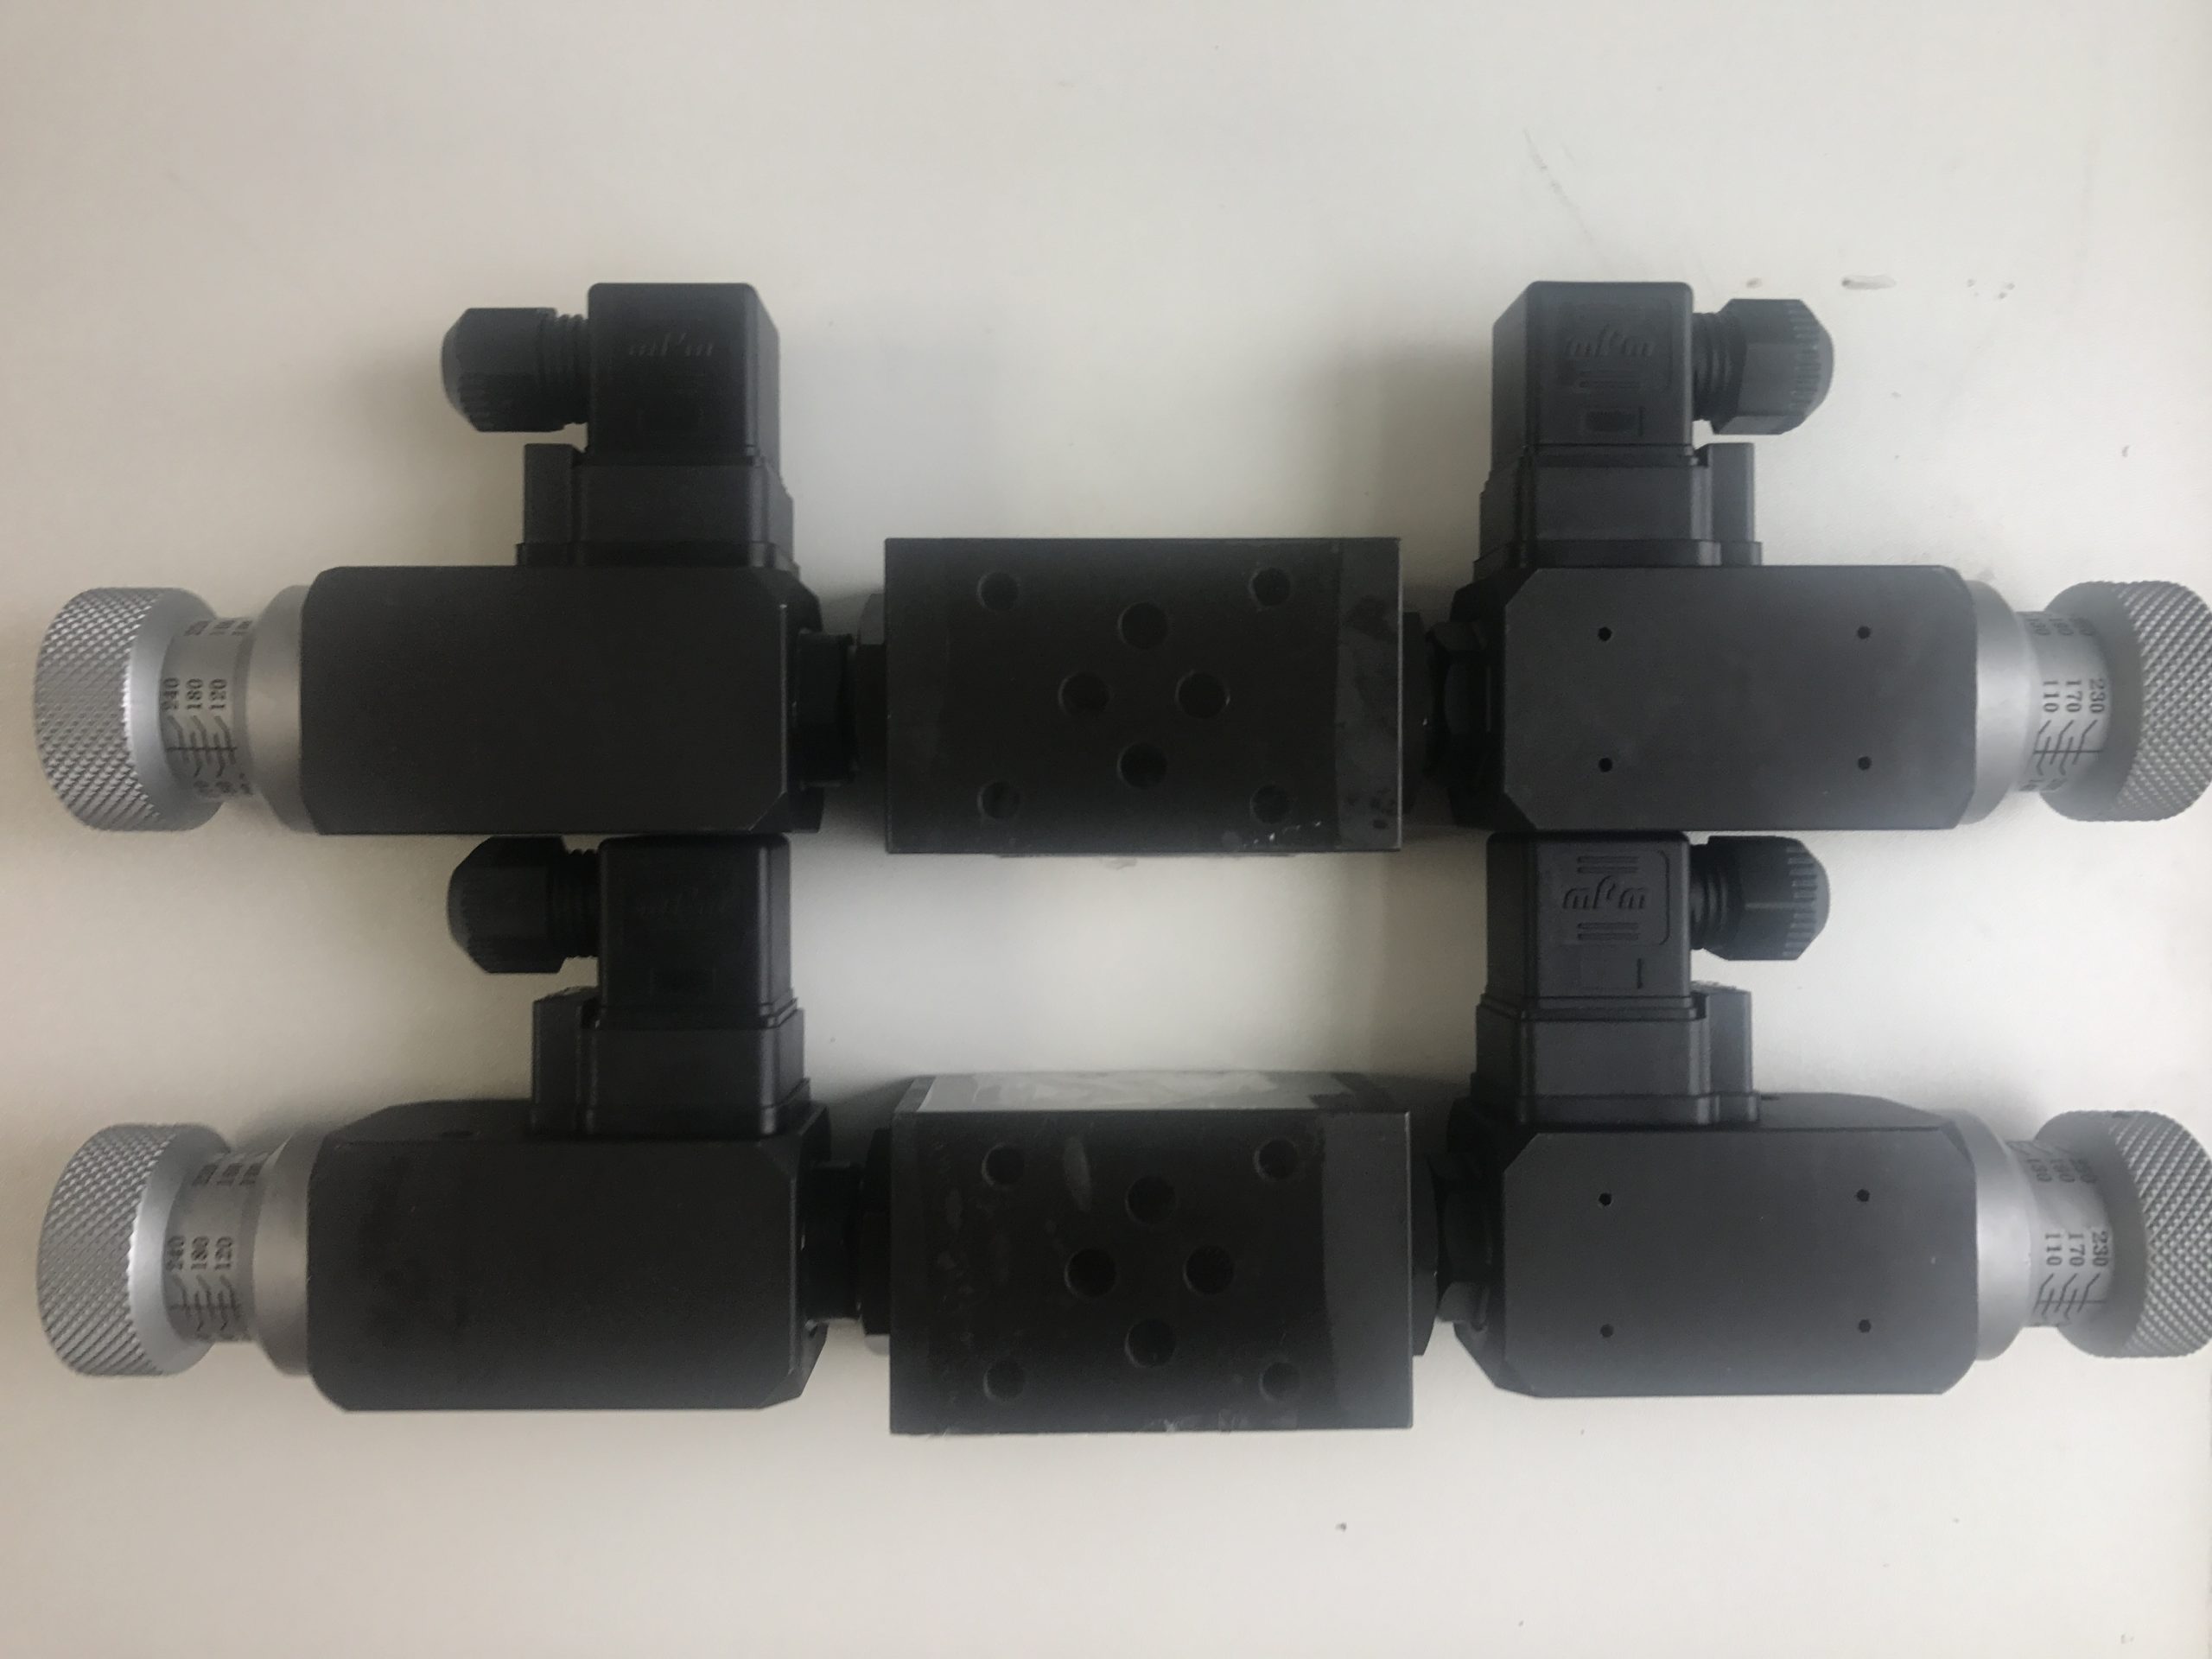
这样做能避免一个常见误判:把整个工位的等待时间都算在换向阀头上。即使换上切换更快的阀,只要较长的固定延时仍然存在,整机节拍也可能没有明显变化。
选用贺德克电磁换向阀时,首先要看完整型号和液压符号。同样是电磁换向阀,阀芯机能、安装形式以及失电后的油路状态可能不同。接口能装上、电压相同,还不足以说明可以直接替换。
夹紧工位尤其要弄清楚:停止指令发出后,执行机构需要保持位置,还是释放压力?设备失电时,负载可能怎样运动?这些问题决定了回路配置。滑阀存在内部泄漏,不能把关闭油口直接当成可靠锁紧;涉及持续夹紧或重物保持时,需要结合负载配置相应的保持元件。
接着才是流量。液压缸的目标速度和有效面积决定所需流量,伸出与退回时还要分别检查进油、回油条件。选型应结合具体阀的工作范围和压降资料,而不能只盯着最高压力或一个标称流量。回油通路的限制同样会拖慢动作,各油口允许承受的压力也未必相同。
如果原来的问题是管路偏细或回油受阻,单独加大阀的规格未必有效。更换之前,值得把泵、阀、管路和液压缸放在同一条油路上检查。
需要快,也要让动作接得住。
夹具快速接近工件,确实可以压缩空行程时间。但接触前若没有合适的减速安排,冲击可能造成工件偏移,随后又要重新定位。省下的运动时间,会被调整和返工吃掉。
普通开关式电磁换向阀主要完成通路切换。需要快进、慢进或更平滑的速度变化时,应根据工况配合流量控制、缓冲措施,或采用适合的比例控制方案。不能指望一只普通换向阀同时完成换向、精确调速和负载保持。
控制程序也要跟上。夹紧指令发出,并不代表夹紧力已经建立;位置开关动作,也不必然证明工件已经可靠夹住。是否允许进入加工,应依据工艺需要设置压力、位置等确认条件,同时保留合理的超时报警。优化延时前,先弄清每一段等待在确认什么。
这些调整完成后,要在实际负载下连续运行,并观察冷机和热机时的差异。油温变化会影响油液黏度和泄漏表现,空载试几次动作正常,还不能说明整班生产的节拍都能保持一致。记录循环时间的波动,往往比只记录最快的一次更有价值。
后续维护直接影响这套调整能保持多久。动作偶尔迟缓时,先保留故障条件:当时油温多少、带什么负载、控制输出是否正常、线圈端电压是否稳定。再结合连接器、过滤器和油液状态逐项排查。仅凭线圈发热或听到吸合声,很难判断阀是否完成了正常切换。
备件记录也应细到完整型号、线圈电压、阀芯机能和密封配置。更换后重新检查动作顺序及失电状态;拆检前完成能源隔离并释放残余压力,不能把线圈断电视为液压系统已经卸压。
贺德克电磁换向阀投入使用后,是否达到了提效目的,可以落到几个具体结果上:夹紧确认是否更及时,往复动作是否更一致,换向后是否还需要等待振动消退,故障停机是否减少。如果阀已正常切换,时间仍耗在压力建立或工艺等待上,下一步就该沿着那一段继续查。