毓能自动化梳理的CML叶片泵应用场景包括数控机床,以及SF/SFC泵电机组合对应的锯切设备和部分制鞋机械。设备名称只能提供选型方向,是否适配还要核对压力、流量、动作节拍与液压回路。替换时不能仅凭安装尺寸判断兼容性,也不能将低压变量系列直接用于未经核算的高压主工作回路。
数控车床、加工中心、磨床、带锯床,以及部分制鞋机械,都属于CML叶片泵可以考虑的应用范围。它通常装在设备的液压动力单元中,为夹紧、进给、压合等动作提供油液。
不过,同样叫“CML叶片泵”,定量、变量以及带冷却循环泵的组合产品,适用条件并不相同。看设备名称可以找到选型方向,落实到型号时,还得把这台设备的动作过程看清楚。以下涉及的动作是典型液压回路说明,具体配置以整机设计为准。
数控车床与加工中心:重点看夹紧和等待阶段
机床是CML变量叶片泵较明确的应用方向。数控车床的液压卡盘、尾座,以及加工中心的液压工装,都可能需要独立或集成式液压站供油。
这类回路有一个值得注意的特点:夹紧时需要流量,工件夹住以后,执行元件往往长时间不动。对采用压力补偿控制的变量叶片泵,达到设定压力后可以减小供油量,适应动作与等待阶段的需求变化。
但卡盘能否可靠夹住工件,还取决于阀组、执行元件和必要的保持措施。不能因为泵能建立压力,就省去对夹紧回路的检查。
磨床:油温和运动平稳性需要一起考虑
磨床也是CML变量叶片泵的应用方向之一。对于采用液压工作台或液压辅助机构的设备,供油状态会影响运动表现;油温变化则可能伴随黏度变化,进一步影响泄漏和动作速度。
因此,磨床选泵时不能只看“流量够不够”。还要结合换向方式、调速回路和连续运行时间判断。对温升比较敏感的液压站,可以评估带冷却循环泵的组合方案,同时核算冷却器和油箱的散热能力。增加循环油路,本身并不等于油温问题已经解决。
带锯床与圆锯机:分清夹料和切削进给的需求
CML的叶片泵电机组合也覆盖带锯床、圆锯机等专用机械。采用液压控制的锯床,常见需求包括夹紧材料,以及控制锯架或进给机构的运动。
夹料要建立足够的夹紧力,进给则需要与切削负载相配合。两种动作对压力和流量的要求不一样。如果多个油缸同时动作,还要检查是否会出现流量分配不足。
遇到进给忽快忽慢,不能直接认定是泵小了。调速阀、油缸内泄漏、吸油状态和切削负载都可能影响结果,换大泵未必能消除问题。
制鞋机械:关注压合过程和多执行元件配合
部分前帮机、后帮机、中后帮机以及压鞋机,也在CML叶片泵组合产品的应用范围内。这些设备可能通过多个液压执行元件完成拉紧、定位或压合动作。
以压合过程为例,机构接近工件时需要一定速度,接触后转入加压,随后可能保持一段时间。选择泵时,应分别确认这些阶段的流量和压力需求,不能只按最高压力挑型号。
同一类制鞋设备也可能采用齿轮泵或其他供油方案。设备名称相同,不代表原有液压回路相同,更不能据此直接替换。
工装夹具与专用液压站:从动作表倒推泵的规格
用于夹紧、定位和小型辅助动作的专用液压站,也是值得考虑的场景。尤其是安装空间有限的设备,泵、电机、阀块和油箱能否合理布置,往往比单个泵的外形尺寸更影响落地。
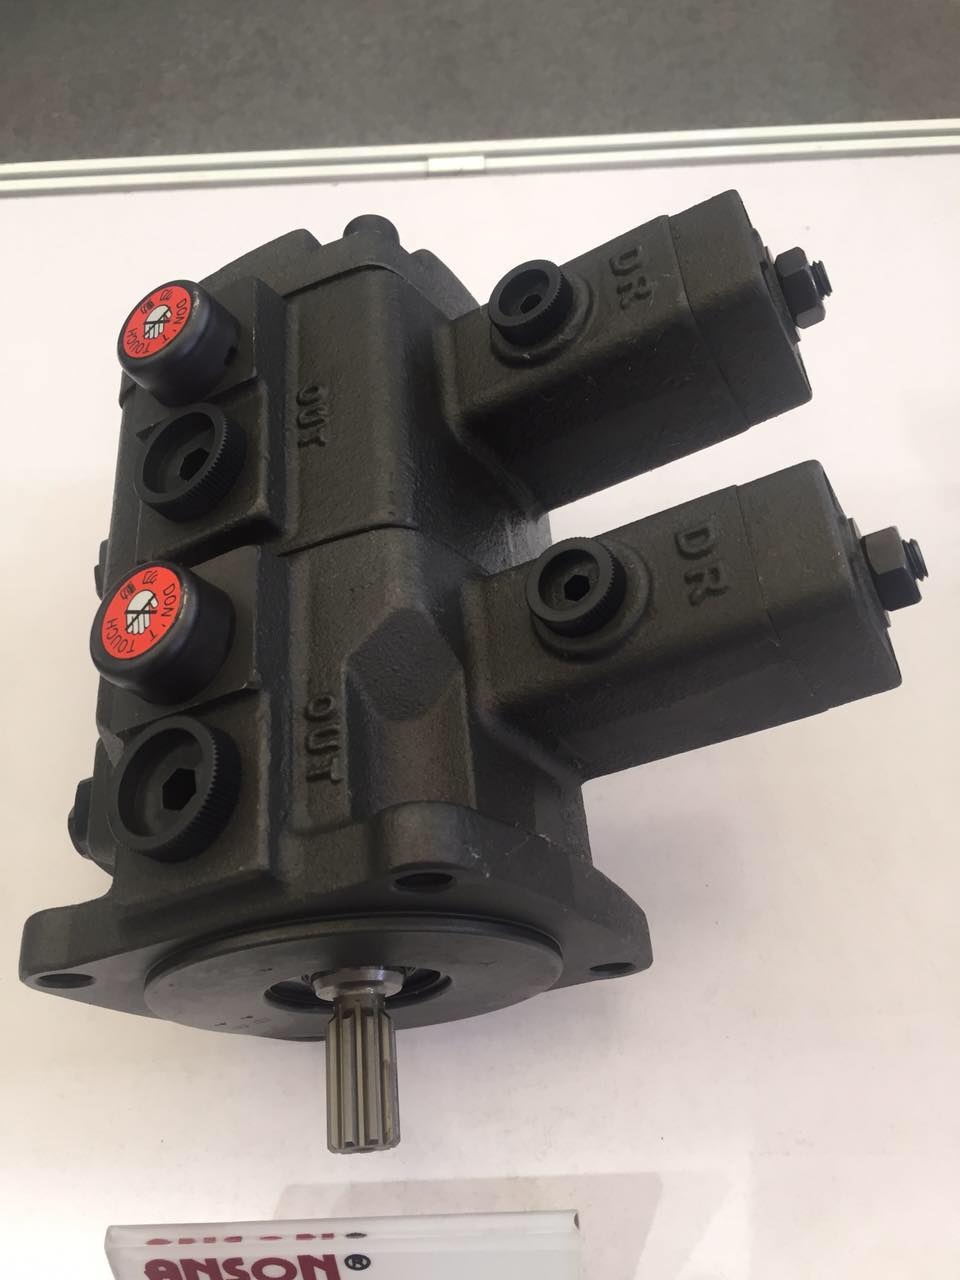
可以先列出每个执行元件的工作压力、动作速度、同时动作关系和等待时间,再决定使用哪一类泵。带内置单向阀的结构、紧凑型动力单元或组合泵,有各自的布局用途,但仍要核对原理图,留出过滤器、接头和泵组的检修空间。
准备选型或换泵时,先把这几项查完整
首先核对压力等级,区分正常工作压力与短时峰值;其次核对目标转速下的供油能力,确认快进和多缸同时动作时是否够用。保压时间较长的设备,还应检查供油控制方式及发热情况。
替换旧泵时,旋向、轴端、法兰和油口只是基础条件,电机功率、泄油要求以及控制方式也要逐项对应。安装得上,并不意味着接回原系统就能正常工作。
对注塑机主回路、大吨位压机或其他高压连续负载设备,不能仅凭“都是液压设备”就套用机床上的低压变量泵。应重新核算整机需求,再判断具体系列是否适合。
如果手头已有一台设备,最有用的准备是整理原泵完整型号、液压原理图,以及一个工作循环中的压力和动作时间。带着这些信息选CML叶片泵,才能把“这类设备能用”落实到“这台设备该用哪一款”。