毓能自动化从生产效率出发,梳理派克液压阀在机床夹紧与压装分段进给中的应用优势。选型需结合负载与目标节拍,核对工作流量及压差,软切换也不必然缩短单次换向时间。具体系列与工序需求是否匹配,应通过有效节拍、合格率和故障恢复时间验证。若液压系统并非瓶颈,更换阀件可能无法提高整线产量。
一台液压设备的节拍,常常消耗在动作之间:夹具已经合拢,压力还没有稳定;液压缸已经到位,振动尚未消退;设备连续运行后,同一道动作又比冷机时慢了一些。单次等待不显眼,放到整个班次里,就会影响产出。
从这个角度看派克液压阀,值得关注的是具体阀型能否处理这些等待、波动和停机问题。普通换向、连续调速、压力控制各有任务,选型需要落到工序上。
以机床液压夹紧为例,夹紧完成后,后续加工通常还要等待到位与压力条件满足。如果换向过猛,引起夹具冲击或压力波动,控制程序即使提前发出下一步指令,也未必能安全进入加工。
派克D1VW方向控制阀提供软切换选项,通过阻尼缓和切换过程。这给冲击敏感的辅助动作提供了一种调整手段。不过,软切换本身可能延长切换时间。它是否有助于提高效率,要看缓和冲击后减少的稳定等待,能否抵消增加的切换时间。验收时应观察从动作指令发出到允许进入下一工序的总时长。
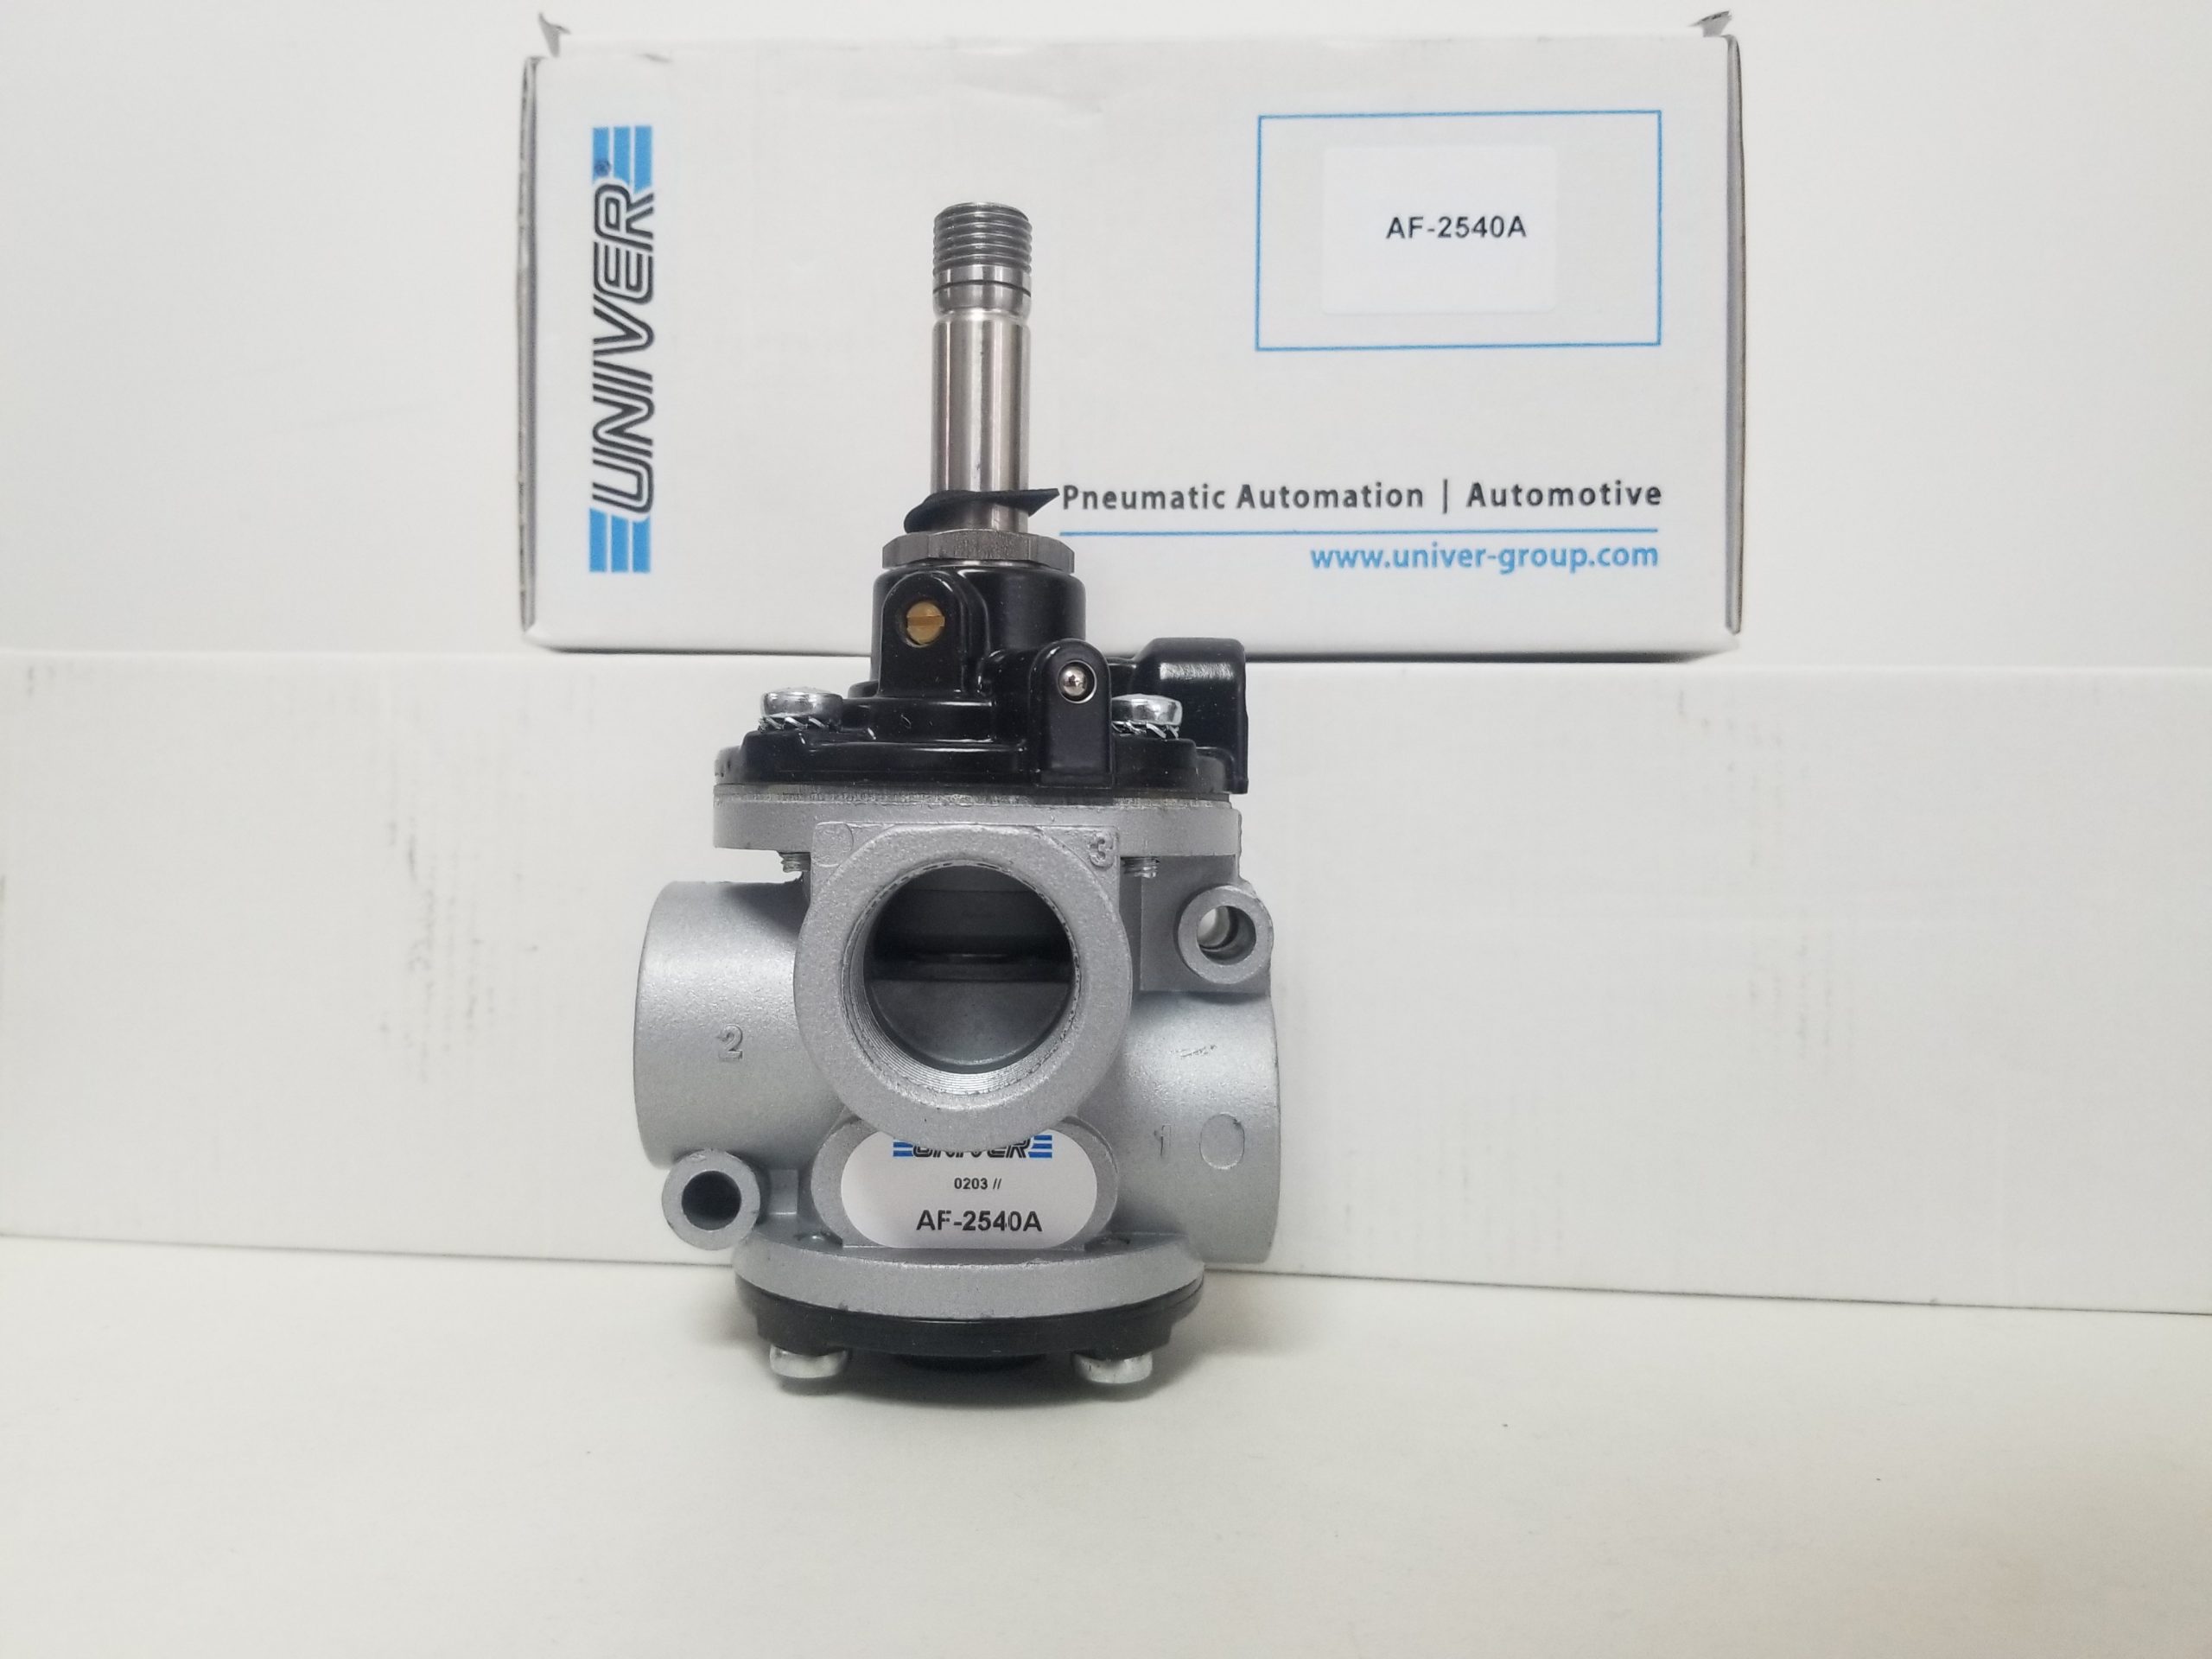
需要连续改变速度的工序,则有另一套要求。比如压装过程中,空行程希望快速接近,接触工件前需要减速,进入压入阶段后还要按照工艺控制运动。用一个固定速度完成全程,往往很难兼顾节拍和接触冲击。
派克D1FP这类直动式比例方向控制阀,可用于液压轴的位置、力与速度控制。对于上述工序,比例控制为不同阶段分配不同流量提供了条件。由此推演,合理的速度曲线有机会压缩空行程时间,同时保留接触阶段所需的控制余量。
这里有一个容易混淆的地方:阀芯反馈只反映阀内部的状态,不能替代液压缸位移或压装力的测量。整机要实现相应闭环,还需要传感器、控制器和正确的调试。泵供油不足、管路弹性或机械间隙造成的限制,也不会随着更换比例阀自动消失。
选型时同样不能只看流量数字。目录中的额定流量对应一定测试压差,设备在实际负载下能分配给阀的压差可能不同。应先根据液压缸有效面积和目标速度算出流量需求,再核对阀的流量压差曲线。规格一味放大,未必更容易把小流量阶段控制好。
连续生产还要看热机后的表现。油液温度变化会影响黏度和泄漏,某些冷机时调好的动作,运行一段时间后可能出现速度或保持状态的变化。效率验收只跑几个循环,容易漏掉这类问题。
D1VW的流道设计强调较低压降。对相同流量而言,减少阀上的压降有助于降低这一处的液压功率损失。但整台设备是否少发热、少耗电,还取决于供油方式和整个回路。如果泵持续提供过剩流量,大量油液经溢流阀回箱,仅调整换向阀很难解决主要热源。检查时应沿着油路寻找损失发生的位置。
另一个直接影响产量的因素,是故障后多久能够恢复生产。
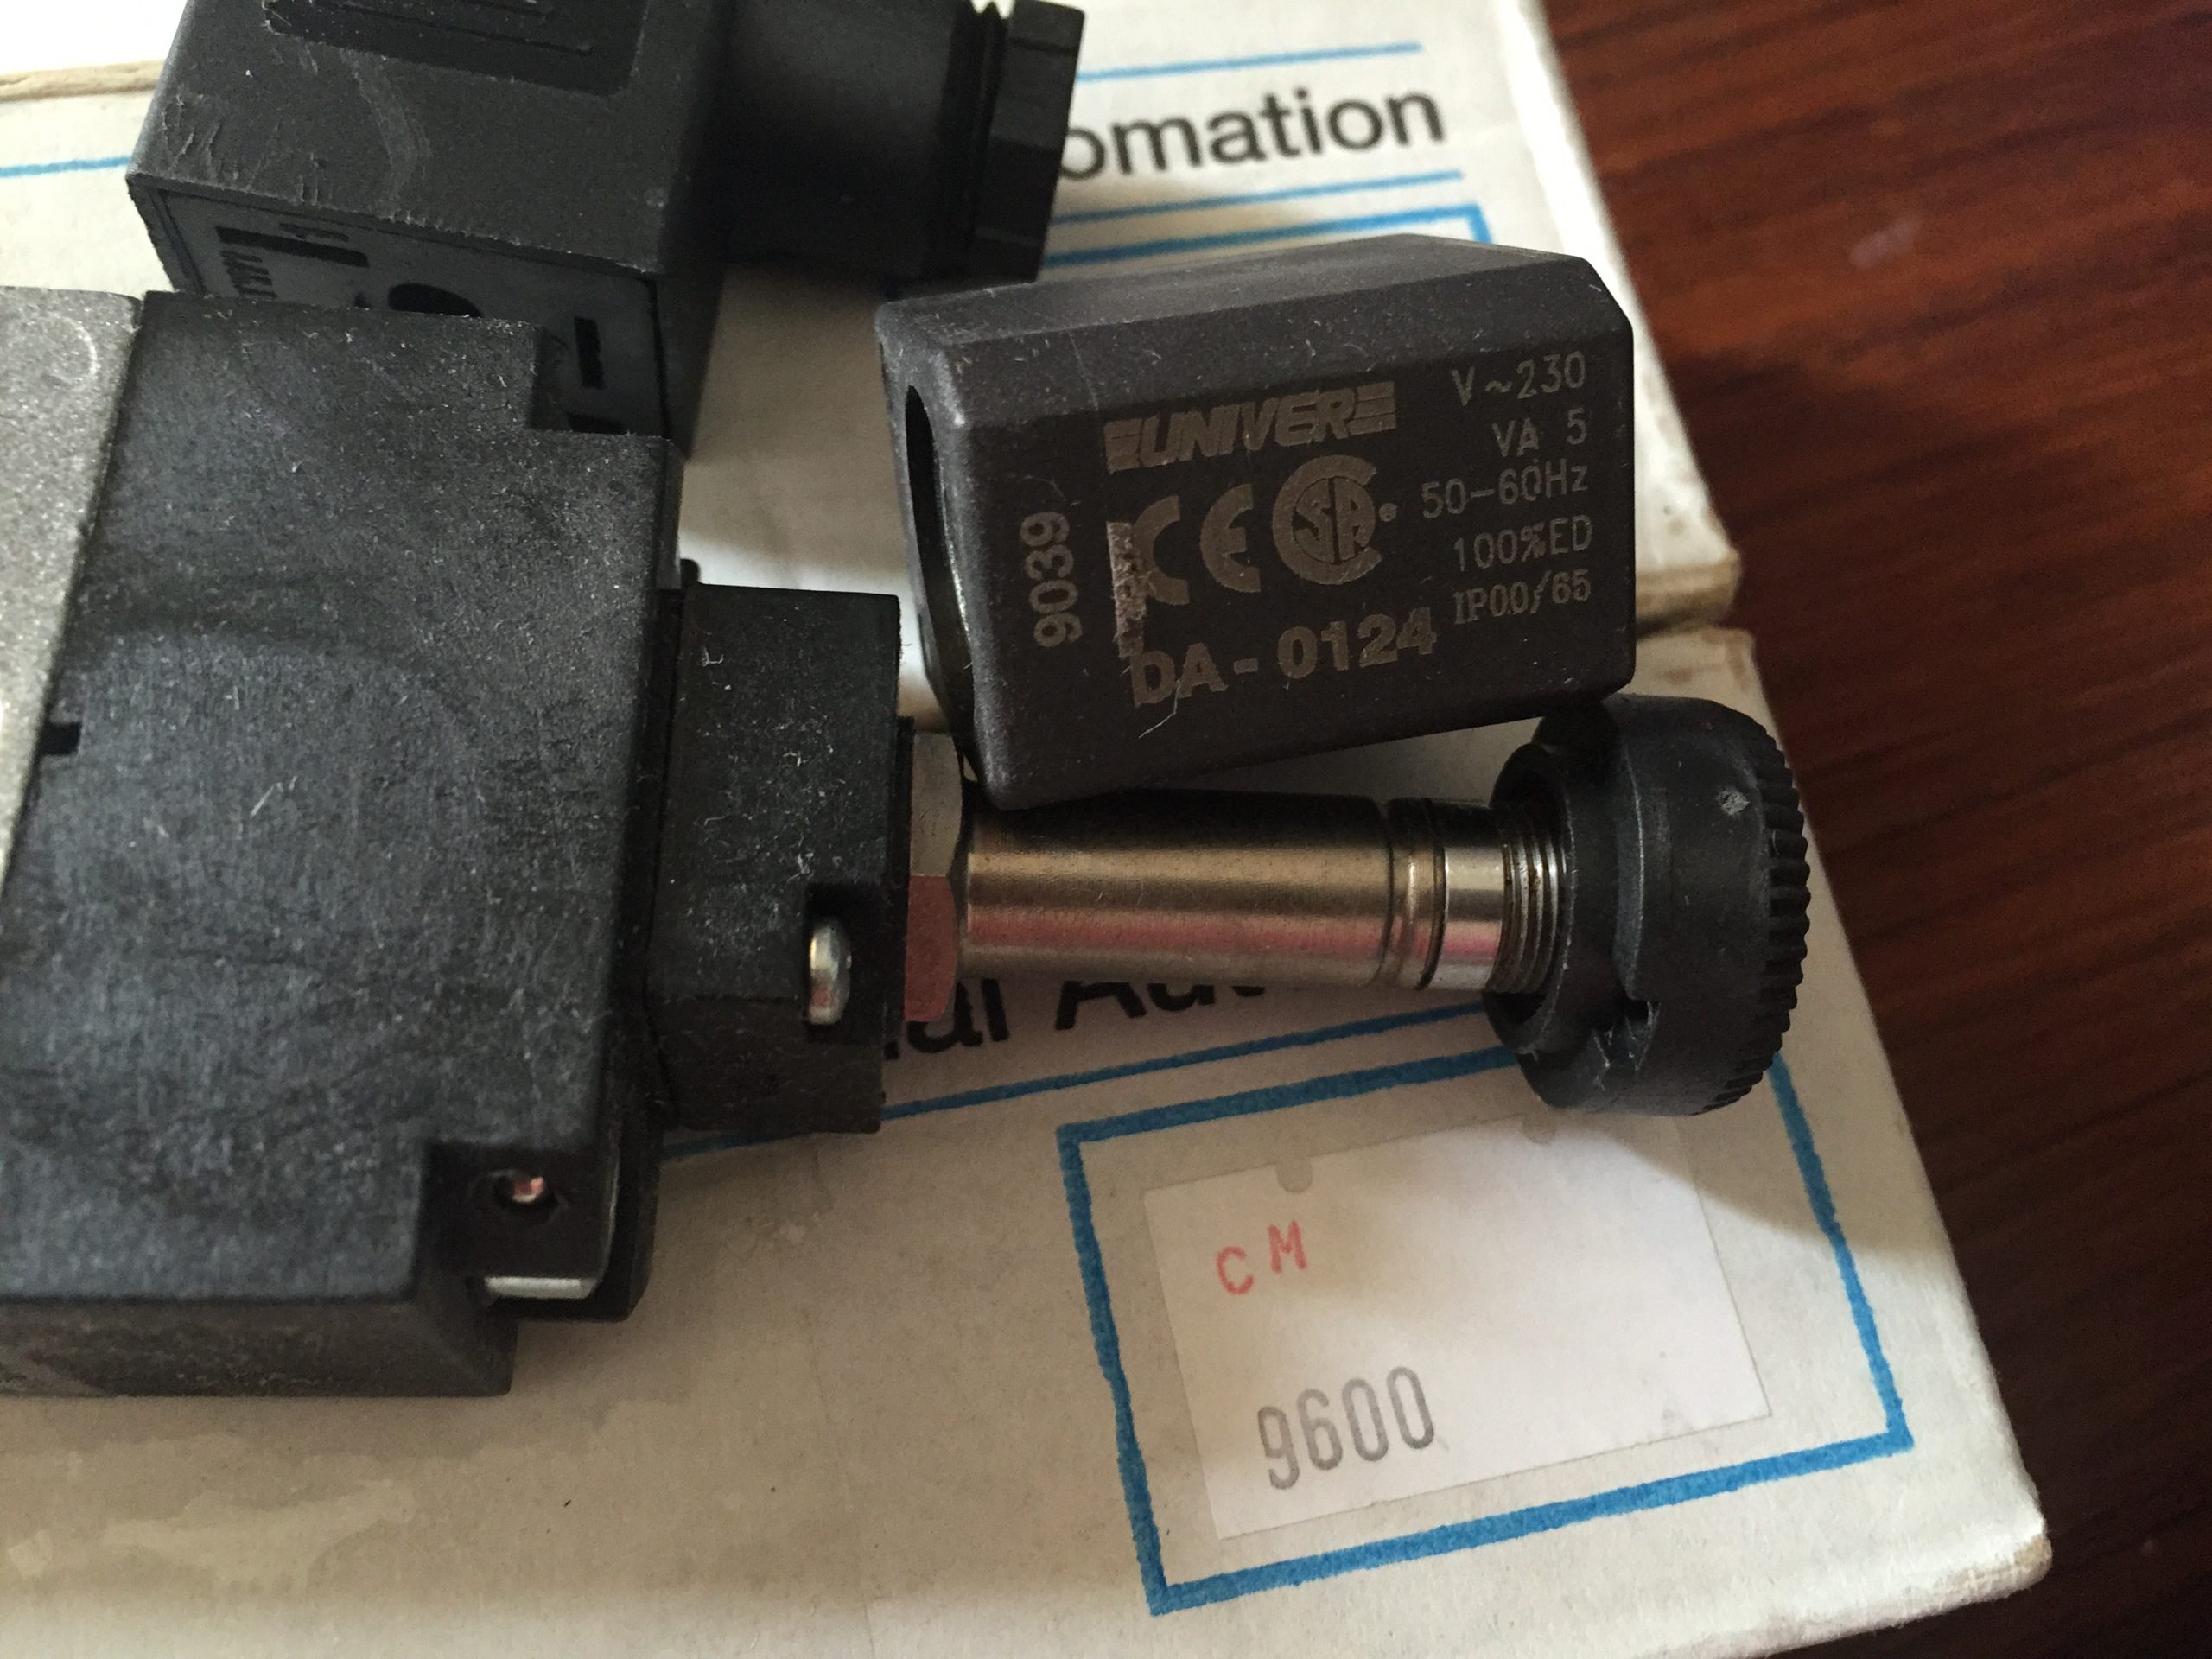
使用派克液压阀时,完整记录订货型号、阀芯机能、线圈电压或控制信号,并保存调试参数,可以减少后续替换时的试错。只记一个系列名称,维护时仍可能碰到中位机能不同、接线定义不同或密封材料不适用的问题。安装面能够对上,也不能据此认定可以直接互换。
这些维护收益需要设备管理配合才能兑现。过滤器状态、油液污染、插头松动和回油背压,都可能影响阀的工作。出现动作迟缓或重复性变差时,应把电气指令、供油压力和执行机构状态一起检查,避免反复换阀却没有找到原因。
评估派克液压阀的应用效果,可以在相同产品、负载和运行条件下,记录改造前后的完整循环时间、节拍波动、合格率和非计划停机时间。若瓶颈就在液压动作,合适的换向方式与比例控制可能带来可测的改善;若瓶颈是上料、检测或其他工序,单独升级阀件对整线产量的作用就会有限。
采购前先找出设备最常等待的那一步,再决定需要哪种控制能力。最终值得保留的配置,是能让设备连续完成更多合格循环、出了问题也能尽快恢复运行的配置。