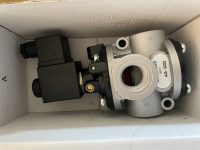
毓能自动化梳理了费斯托比例阀在气动比例压力调节中的作用:通过压力反馈贴近工艺需求,按需供气减少不必要的耗气。薄壁零件夹持时,可按动作阶段设定压力,并结合供排气流量、下游气体容积判断响应。阀端压力稳定不代表工件夹持力得到保证,压力过低还可能打滑。节能效果需结合实际耗气量、节拍和合格率验证,不能承诺固定降幅。
一套气动夹具需要夹持不同厚度的工件,压力调高了,薄壁件容易留下压痕;调低了,负载较大的工件又可能夹不稳。如果始终沿用满足最大负载的压力,小工件也会按同样的高压完成动作,多消耗的压缩空气便积累在每一个循环里。
这类工况能说明费斯托比例阀的用处:让压力跟着工艺要求变化,并通过反馈修正偏差。本文重点讨论气动比例压力阀,以VPPM为例。涉及流量、方向或位置控制时,还需要区分具体阀型与控制方案。
压力为什么能跟着指令调整
普通手动调压阀也能稳定下游压力,但频繁换型或分阶段加压时,靠旋钮调整不够方便。比例压力阀接受控制器发出的电气指令,将它转换为对应的压力目标。
阀内传感器测量实际压力,控制部分比较目标值与反馈值,再调整供气或排气。用气量变化、气缸运动等因素使压力偏离目标后,控制回路会继续修正,前提是供气压力和阀的流量能力足够。
VPPM采用多传感器级联控制,把调节过程分成相互配合的控制回路。它的不同配置提供相应的电气接口与调节范围,因此选型时仍要落到完整型号,不能仅凭“比例阀”三个字判断性能。
这也解释了一个容易混淆的地方:压力闭环控制的是测量点的压力。夹具最终施加到工件上的力,还受气缸两腔压力、有效面积、密封摩擦和机构传力关系影响。对于受力容差很小的工序,需要评估工件端的力反馈,不能只看阀上的压力读数。
把夹持过程拆开,才看得见节能空间
以薄壁零件夹持为例,可以在接触阶段采用较低压力,让夹爪轻触工件;确认位置后,再升到经过验证的夹紧压力。换成另一种零件时,由控制器调用对应配方,避免每次重新试调旋钮。
压力配方必须从工艺验证中得到。低压时没有明显压痕,并不代表夹持已经合格,还要检查后续加工、搬运或振动中会不会滑移。合适的设定应保留必要余量,同时避免长期使用远高于需求的压力。
在相同容积和温度条件下,充气终点的绝对压力越高,所需空气质量越大。对于反复充气、排气的动作,降低不必要的工作压力,便有机会减少每个循环消耗的压缩空气。
不过,把已经充好的高压空气排掉再降压,也会产生损失。压力切换应服务于动作过程:有必要的阶段才升压,能够提前避免的高压充气尽量避免。若控制程序仍让整套机构全程保持原来的高压,仅更换比例阀,耗气量未必会下降。
待机降压也是同样的道理。较长停机期间降低压力可能有收益,但恢复生产时需要重新充气。如果停顿很短、下游容积又大,频繁降压和恢复反而可能增加耗气与等待时间。待机策略需要控制程序和相关气路元件配合,不能假定一只比例阀会自动完成。
精确控制要在执行器端验证
调试时可能出现这样的现象:阀的压力反馈已经接近目标,气缸却还没达到预期状态。应先检查阀到执行器之间的气路。
较长的软管增加了需要充排气的容积,偏小的内径和接头又限制流量。快速动作时,阀端与气缸端可能存在压力差。此时一味提高设定压力,容易把管路问题变成额外耗气。
选型也要同时看供气与排气。某个工序要求迅速升压,下一步又要求快速释放,排气通道和消声器的阻力就会影响节拍。只比较接口尺寸或一个标称流量值,很难判断整套机构的表现。
精度指标同样需要拆开看。重复精度、迟滞和整体精度表达的是不同问题;标注为满量程百分比的误差,也不能直接理解成当前压力读数的同等百分比。工作压力集中在较低区间时,应结合具体量程计算误差是否满足工艺要求。
如果目标压力总是追不上,先确认供气余量、管路通畅程度和负载容积,再调整控制参数。比例调节无法补足上游本来就没有的压力与流量。
节能效果,要用同一工况比较
评估改造效果,可以把同一产品、相同产量和节拍作为比较条件,记录改造前后的单循环耗气量,同时检查夹持结果和不良率。压力降下来了,但动作变慢或返工增加,这样的结果不能算作有效优化。
还要区分设备耗气量与空压机用电量。设备少用气,并不意味着整厂电耗按相同比例下降;空压机的加载、卸载方式以及其他设备的用气变化都会影响结果。设备端先确认耗气变化,供气端再核对电耗,结论才有依据。
维护中尤其要留意泄漏。闭环控制可能持续补气,使压力读数看起来正常,但压缩空气一直在流失。若在相同工况下耗气逐渐增加,应检查接头、执行器密封和排气通道,而不是先把压力继续调高。
费斯托比例阀能把压力变成可设定、可反馈、可随工序调整的控制量。要兼顾精确与节能,最终需要验证的是:在满足夹持或加压要求的情况下,每个阶段究竟需要多少压力、持续多久,以及一个合格动作实际用了多少气。